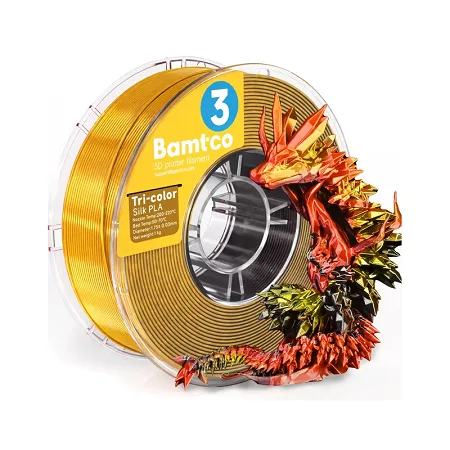
Bamtco Tri‑color PLA Silk Бирюзово/Кораллово/Золотой — это коэкструзионный шёлковый PLA, в котором три цветовые полосы (бирюзовый, коралловый и золотой) объединены в одну нить. В отличие от обычного однотонного пластика, здесь на одной и той же детали одновременно проявляются все три оттенка, а при повороте модели меняется их соотношение. В результате получается эффект «живого» цвета: одна и та же фигурка выглядит по‑разному под разным углом и при разном освещении.
Материал даёт характерный для Silk‑линеек гладкий, почти глянцевый финиш с минимально заметными слоями. За счёт этого напечатанные изделия выглядят как литые или покрашенные, а не как типичная 3D‑печать. Сочетание бирюзового, кораллового и золотого особенно выигрышно смотрится на:
декоративных статуэтках, масках, фигурках и миниатюрах;
сувенирной продукции и подарках (брелоки, значки, подставки);
элементах cosplay и тематического декора;
интерьерных изделиях (вазы, кашпо, рамки, светильники);
любых моделях, где важна «премиальная» внешность, а не экстремальная механическая нагрузка.
Как и обычный PLA, Tri‑color Silk от Bamtco легко печатается, не требует высоких температур и закрытой камеры, но чуть более чувствителен к влажности и настройкам ретракта, чем матовые пластики. При правильной сушке и параметрах даёт стабильный шёлковый глянец без избыточных нитей и артефактов.
Рекомендуемые настройки для слайсера
Ниже — стартовые параметры для большинства принтеров с прямым приводом и Bowden‑экструдером. Дальше их можно подстроить под конкретный принтер и желаемый глянец.
Температура
Сопло: 200–220 °C
Для более выраженного шёлкового глянца: 210–220 °C.
Если появляются нити (стрингинг) — снизить на 5 °C.
Стол: 50–65 °C
Для PEI, пружинной стали, стекла — 55–65 °C.
Для BuildTak / наклеек — ближе к 50–55 °C.
Рекомендуется использовать клей‑карандаш или специальный спрей для улучшения адгезии.
Скорость
Общая скорость: 40–80 мм/с.
Внешние стенки: 30–50 мм/с (для максимального «шёлка» и чистоты цвета).
Периметры: 40–60 мм/с.
Заполнение: 60–100 мм/с (на внешний вид почти не влияет).
Охлаждение
Обдув детали: 80–100%.
Silk‑PLA любит хороший обдув — это снижает стрингинг и улучшает детализацию.
Если поверхность получается слишком матовой, можно немного уменьшить обдув (до 60–70%).
Ретракт
Direct (прямой привод):
Длина: 0.8–1.5 мм
Скорость: 25–40 мм/с
Bowden:
Длина: 4–6 мм
Скорость: 30–45 мм/с
При появлении нитей между деталями:
увеличить длину ретракта на 0.2–0.5 мм;
немного поднять скорость ретракта;
снизить температуру на 5 °C.
Высота слоя
Оптимально: 0.16–0.2 мм.
Для высокой детализации (статуэтки, миниатюры): 0.12–0.16 мм.
Для крупного декора: 0.2–0.24 мм.
Адгезия к столу
Brim: рекомендуется для высоких и узких моделей.
Рафт: при плохой адгезии или очень маленькой площади контакта.
Клей/спрей:
Для гладкого стекла/PEI — тонкий слой клея‑карандаша или специального спрея для PLA.
Избегать толстого слоя — может ухудшить глянец первого слоя.
Сушка
Tri‑color Silk PLA склонен впитывать влагу, что ухудшает глянец и вызывает микропузыри:
Температура сушки: 45–50 °C.
Время: 4–6 часов.
Хранить в герметичном пакете с силикагелем.
Особенности печати Tri‑color Silk
Цветовой рисунок зависит от ориентации модели и высоты слоя. Поворот детали в слайсере меняет распределение бирюзового, кораллового и золотого.
Для равномерного перехода цвета лучше избегать очень толстых слоёв (>0.28 мм).
Материал не предназначен для деталей под высокую нагрузку и температуру: как обычный PLA, размягчается уже при ~55–60 °C.
Сопло: подойдёт обычное латунное 0.4 мм; при постоянной печати Silk‑пластиками имеет смысл поставить hardened‑nozzle, чтобы снизить износ.