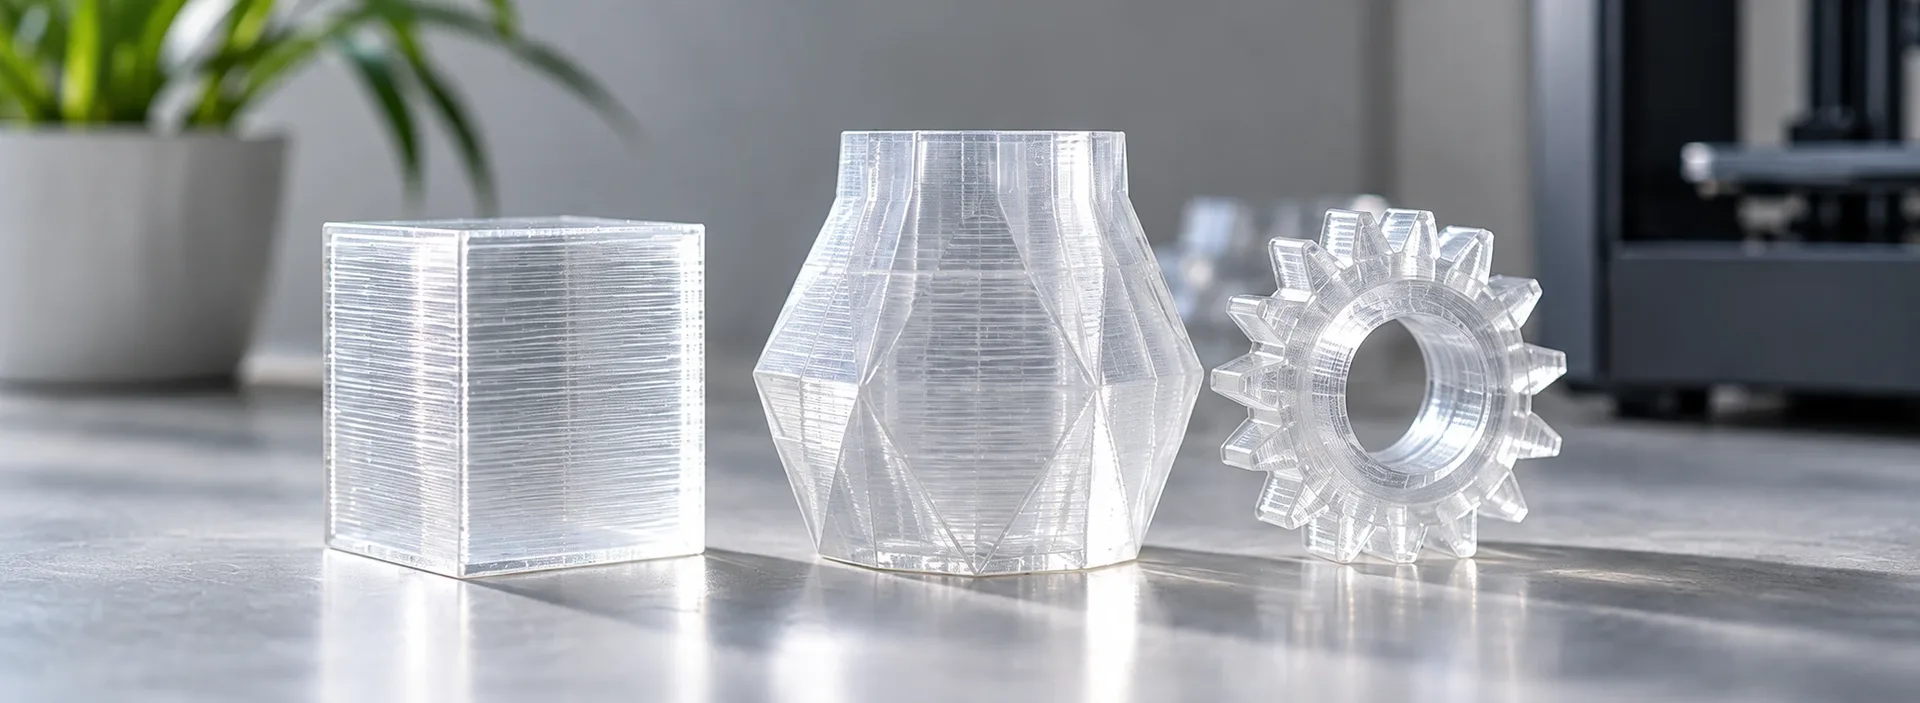
Как печатать прозрачным пластиком, чтобы получить максимально прозрачную модель в рамках возможностей вашего принтера. Важно сразу понимать: такая печать требует очень низкой скорости, поэтому потребуется терпение.
Здесь решающую роль играют три основных параметра:
- скорость печати — 20 мм/с;
- высота слоя — 0,10 мм;
- отсутствие верхних и нижних слоёв, а также печать заполнения в одном направлении.
Если придерживаться этих трёх правил, можно получить модель с выраженной полупрозрачностью. При этом результат будет зависеть и от других факторов: ориентации детали на столе, направления укладки нити и особенностей самого пластика.
Как ни странно, одним из лучших материалов для такой печати считается OVERTURE CLEAR PETG — по качеству он даже может превосходить Formfutura HD Glass.
Это особенно полезно для тех, кто не использует Simplify3D.
Экструдер
| Диаметр сопла: | 0,40 мм |
| Коэффициент экструзии: | 1,01 |
| Ширина линии: | 0,50 мм |
| Ретракт: | 3,05 мм |
| Скорость ретракта: | 30 мм/с |
| Длина наката: | 1,00 мм |
| Длина протирки: | 3,00 мм |
Слой
| Высота слоя: | 0,10 мм |
| Верхние сплошные слои: | 0 |
| Нижние сплошные слои: | 0 |
| Количество периметров: | 2 |
Заполнение
| Плотность заполнения: | 100% |
| Перекрытие контура: | 35% |
| Ширина линии заполнения: | 103% |
| Смещение внутреннего угла: | -45 |
Заполнение не должно чередовать направление от слоя к слою. Каждый новый слой нужно укладывать в одном и том же направлении.
Температуры
| Сопло: | 265 °C |
| Стол: | 70 °C |
Охлаждение
- Отключено, так как обдув может сделать печать более мутной.
Скорости
| Базовая скорость печати: | 20 мм/с |
| Скорость печати контура: | 50% |
| Скорость сплошного заполнения: | 30% |
| Скорость печати поддержек: | 80% |
| Скорость перемещения по X/Y: | 150 мм/с |
| Скорость перемещения по Z: | 20 мм/с |
Часть параметров взята из настроек Simplify3D, поэтому можно использовать те значения, которые привычны именно вам.